
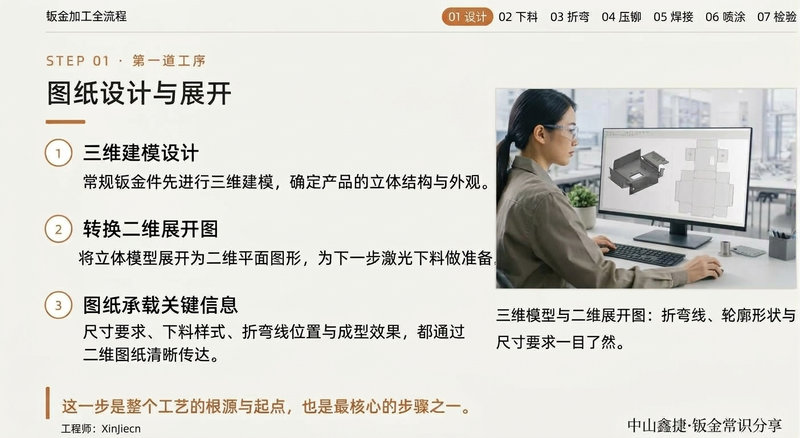
在钣金加工行业摸爬密打20多年,我常对团队说:“图纸是整个工艺的根源与起点,也是最核心的步骤之一。”很多时候,车间里遇到的折弯尺寸偏差、压铆不到位、甚至现场拼装错位,根源往往都在第一道工序——图纸设计与展开没有做到位。
虽然客户给的PDF和图片我们也能做,但说心里话,CAD展开图效率最高、精度最稳。我们中山鑫捷自有全自动钣金生产线,支持直接导入展开图进行自动编程切割与折弯,工艺参数无缝调用,加工误差能稳稳控制在 ±0.1mm 以内。
结合我们中山鑫捷精密钣金的生产实践,今天就来盘一盘图纸设计与展开阶段那些真正接地气的技术指标与落地细节:
一、 三维建模与图纸拆解:兼顾设计改进与精准分工
- 三维建模与拆图流程:常规钣金件先进行三维建模确定立体结构,接着进行精准拆图——拆零件图、出折弯图、出焊接图。每一道工序的图纸都有明确的技术交底,确保车间工人一看就懂、上手就对。
- 具备结构设计改进能力:在中山鑫捷,钣金拆图绝不仅仅是“照猫画虎”,工程师必须具备钣金结构设计改进的能力。在拿到初始设计时,就会评估其可制造性(DFM),帮助客户优化结构、降低成本、提升强度。
- 懂机械制图与车间工艺:做拆图工程师,必须懂机械制图、懂车间实际加工流程,深入了解不同厚度不锈钢及各类板材的物理特性与公差配合,做到理论与车间实操严密结合。
二、 转换二维展开图:避开回弹与公差的“陷阱”
- 展开放样与自动编程:将三维模型展开为二维平面图形,直接对接高功率光纤激光切割机与自动折弯设备。
- 注重可制造性细节:钣金设计必须兼顾制造端的细节,比如折弯半径、孔到折弯边的距离、材料回弹等。工程师在展开时,必须结合车间实际模具与V槽,精准计算折弯扣除量,避免因回弹导致成型尺寸偏差。
三、 极致细心活:大型非标项目的成败关键
钣金工艺本质上是一个极致的细心活。
以我们接手的大型非标项目为例:组合秤4个大平台,整体长达27米、宽4米、高8米。像这样庞大的结构,哪怕图纸展开或加工中出现“稍微一点点差错”,这4个大平台到了现场后期就根本拼装不到一块去!这就是为什么我们对图纸的每一处公差、每一条折弯线都抱着敬畏之心。
四、 从切割到喷塑:全流程工艺保障
只有严谨的图纸,配上扎实的后道工艺,产品才够稳:
- 激光切割 + 自动折弯:确保基础零部件的几何尺寸精度;
- 硅烷前处理 + 喷塑:相比传统磷化更环保、附着力更强,确保表面防护与外观质感。
结语
我们在组合秤、包装机、打包机等非标设备钣金制造领域深耕了二十多年。无论您手头是有成熟的CAD图纸,还是只有初步的草图或PDF,中山鑫捷随时帮您评估加工可行性。
在当下钣金行业日益内卷的环境里,中山鑫捷依然坚守制造业本分、深耕钣金加工、敬畏每一道工序!
如果您有精密机箱机柜、组合秤平台或各类非标结构件加工需求,欢迎随时带图交流!