
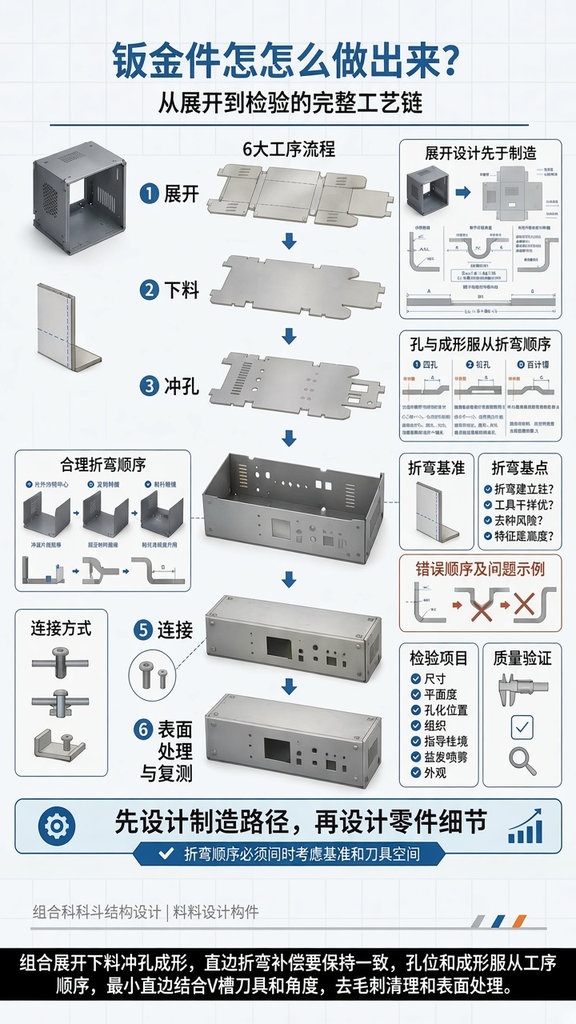
在现代工业制造中,从一个三维的虚拟结构到一个稳定量产的金屬构件,一张小小的鈑金件究竟要经历怎样的旅程?很多人以为鈑金加工无非是“剪板、折弯、焊接”,但實際上,这是一条环环相扣、容不得半点馬虎的完整工艺链。
作为深耕精密鈑金加工多年的专业厂家,中山鑫捷钣金在实践中发现:优秀的鈑金设计,永远是“先设计制造路径,再设计零件细节”。 本文将带您逐一拆解从展开到检验的 6 大核心工序,看懂每一步是如何决定最终品质的。
一、 核心工艺流程全景
要打造一个高精度的量产鈑金件,必须依次经历以下六大阶段:
- 展开 (Unfolding):三维模型向二维平面的精准转化。
- 下料 (Blanking):依据展开图进行激光切割或冲裁。
- 冲孔与局部成形 (Punching & Forming):加工圆孔、长孔、百叶窗、凸包等特征。
- 折弯 (Bending):通过折弯机赋予其立体空间形态。
- 连接 (Joining):通过压铆、螺丝、焊接等方式组装固定。
- 表面处理与复测 (Surface Treatment & Re-inspection):去毛刺、清洗、喷涂/电镀后进行全方位品质复测。
二、 6 大工序深度拆解与设计避坑指南
1. 展开设计:一切制造的起点
- 核心逻辑:板料在折弯时会发生拉伸,中性层长度改变,因此必须使用正确的折弯补偿(BA)和公式定义。
- 避坑要点:直边、折弯补偿和公式定义必须保持高度一致。如果缺少折弯变形量或展开尺寸错误,会导致后续无法正确装配、干涉或配合间隙异常。
2. 下料:精准裁切板材
- 在展开设计确认无误后,通过数控激光切割或数控冲床将平板金属材料裁切成带有特定工艺切口的形状。
- 关键控制:确保切边垂直度、展开尺寸 A 和 B 的准确性,为后续折弯提供完美的基准面。
3. 冲孔与局部成形:必须服从工序顺序
- 核心原则:孔位和成形要服从工序顺序。 常见的圆孔、长孔、百叶窗、翻边孔及压筋等,必须在正确的节点进行加工。
- 设计禁忌:孔或局部成形距离折弯变形区过近(如未保持安全距离 $d \ge R + 2t$),会导致孔形拉伸变形、模具干涉甚至毛刺火花过大。标准的工序建议是:先冲孔/成形,再折弯。
4. 折弯顺序:决定能否成形的关键
- 核心逻辑:合理的折弯顺序通常遵循由内到外的原则(如:先折内部小边 $\rightarrow$ 折弯侧板 $\rightarrow$ 折前后框 $\rightarrow$ 折顶部板 $\rightarrow$ 最后折底部边)。
- 避坑要点:
- 刀具干涉:错误的顺序会导致折弯刀具与已折边发生强烈的物理碰撞。
- 取件空间:设计时必须预留足够的刀具操作空间与回弹余量。
5. 连接:构筑稳固的结构
- 在折弯成形或部分折弯阶段,需要通过压铆螺母、螺柱、卡勾或点焊等方式实现多部件的稳固连接。
- 品质考量:连接方式不仅要满足结构强度,还要兼顾后续表面处理时的保护(例如:牙孔或导电孔在喷涂前需做好保护,避免螺丝滑牙或导通不良)。
6. 表面处理与复测:交付前的最后一道防线
- 工艺流程:工件加工完成后,需经过去毛刺 $\rightarrow$ 清洗(去油粉) $\rightarrow$ 表面处理(喷涂/电镀) $\rightarrow$ 固化/烘干。
- 严格复测:工序完成并不等于产品合格。中山鑫捷钣金在出货前会执行严格的复测验证,包括尺寸复测、平面度复测、孔位复测、装配复测、接地导通测试以及盐雾测试和外观检验,确保全检通过、合格入库。
三、 总结
鈑金件的制造是一门将“二维平面”化为“三维立体”的精密艺术。从前端的展开公式、孔距控制,到中端的折弯基准与刀具规划,再到后端的表面处理与质量复测,每一个环节都在诉说着对工艺的敬畏。
作为您的可靠制造伙伴,中山鑫捷钣金始终坚持高标准的质量控制与一站式精密鈑金解决方案,助您的产品从图纸走向完美量产。
您目前在推进的鈑金结构件项目中,最常遇到的是折弯干涉、展开尺寸偏差,还是表面处理前后的公差控制问题?