
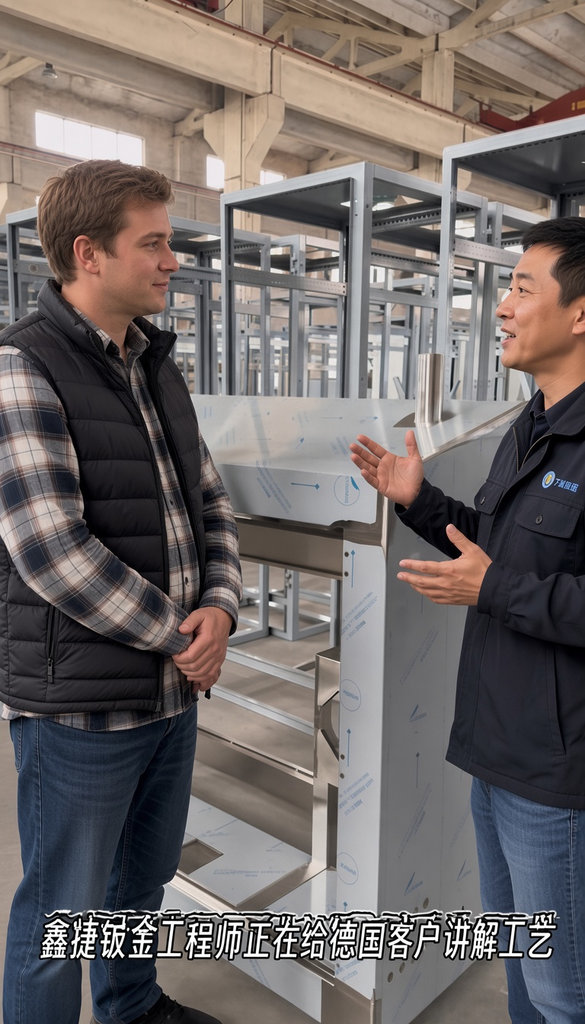
在一次与德国采购商的深度技术交流中,中山鑫捷的工程师详细阐述了我们在不锈钢钣金加工上的核心经验与极致工艺哲学。
一、 源头设计哲学:能不焊就不焊,绝不靠后期弥补瑕疵
高档不锈钢制品的品质,决定于前期设计而非后期修补。
- 保留原厂拉丝质感:拆图阶段即确立“能不焊就不焊”的原则,最大程度保留原厂钢板的完整拉丝面。
- 极小化焊接热影响区:若必须焊接,仅针对5mm左右的微小区域进行局部处理。
- 拒绝局部打磨色差:中山鑫捷的机柜产品,绝不允许在点焊位进行事后打磨拉丝——因为打磨必然产生有损质感的色差,这是高档不锈钢产品的禁忌。
- 预防胜于补救:从源头设计即精确规划焊接位置、焊缝宽度及内部加强筋结构,配合专用拘束夹具确保焊接的一致性,绝不把问题留到后续工序。
二、 材料与保护膜规格:99.7% 杜绝表面划伤
不锈钢工艺的精致度,从一张膜的选择就已拉开差距。
- 指定进口品牌保护膜:中山鑫捷对板材保护膜有严格标准,采用厚度达 8丝(0.08mm) 的指定进口品牌保护膜,实现 99.7% 杜绝表面划伤。
- 全流程防护意识:要求产线每一个岗位、每一道工序,都将“防划伤”视为第一准则。
三、 独家折弯工艺:积累多年的 V 槽 R 角黄金参数
折弯过程中最常见的问题是保护膜被压破或切断,导致钢板表面留下压痕。
- 专用折弯模具:中山鑫捷具备特有的折弯模具与工艺,能做到折弯过程完全不破坏表面保护膜。
- 精准的下模 R 角取值:下模 V 槽过大或过小都会导致膜破。以 1.5mm 板厚为例,下模上口 R 位需精确取值为 R1.5 左右。这是中山鑫捷经过无数次试验与数据积累获得的黄金参数,完美解决了折弯印痕问题。
四、 结构与焊接突破:1.2mm 薄板平整满焊不变形
面对客户提出“使用 1.2mm 薄板做箱体,既要高平整度、又要结构结实、且满焊无裂缝”的高难度需求,中山鑫捷凭借专业技术轻松解题:
- 精密激光焊接技术:主要采用高能量密度的激光焊接技术,做到焊点小、热输入小、焊点少。
- 平整度与强度兼得:通过热输入控制与结构设计,实现 1.2mm 薄板满焊无裂缝、不变形,同时保持极高的表面平整度。
- 工艺细节见真章:欢迎客户细看产品的直角、圆弧、焊缝与抛光细节,展现真正的不锈钢工艺天花板。
五、 体系与工匠精神:严格遵循工艺手册的匠心品质
品质不是喊出来的,而是靠系统与细节磨出来的。
- 综合制造优势:中山鑫捷在自研设备、材料供应链整合以及多样化集中加工方面,均具备行业领先的综合优势。
- 严苛的环节把控:一件完美的不锈钢钣金件包含十多个加工环节。“10个环节中只要有1个出问题,最终品质就很难保证好。”中山鑫捷坚持每一步都规规矩矩按照《工艺手册》执行。
- 匠心与耐心:真正的品质讲究的是耐心、讲究,以及手艺人对细节的专注与细心。