
在半导体、医疗及储能等高端装备制造领域,“精密钣金”绝不仅是一个宣传口号,而是由一串串极其苛刻的物理数据和验收标准堆叠出来的硬实力。
半导体设备对机箱外壳的要求,往往达到了“精密的再精密”的程度。那么,行业内针对半导体机箱的顶级验货标准究竟有哪些?中山鑫捷(XinJiecn)为您深度解析。
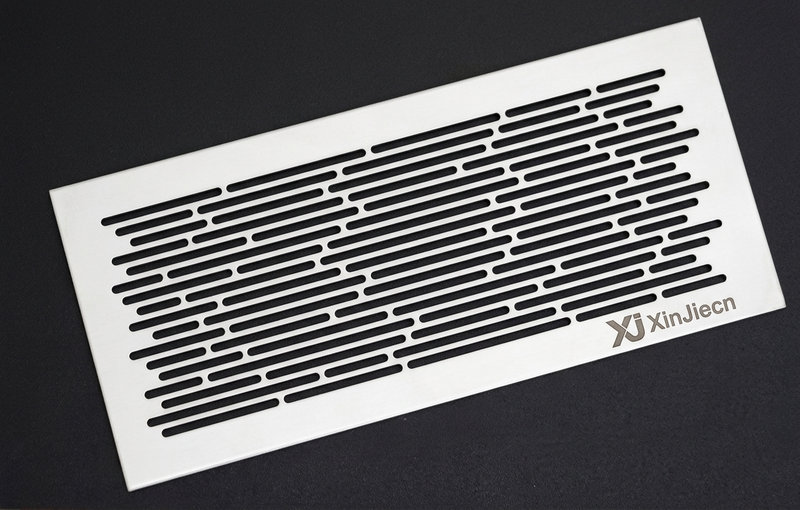
图1:XinJiecn 制作的高精度激光切割散热网板,孔位公差严格控制在 ±0.1mm 以内。
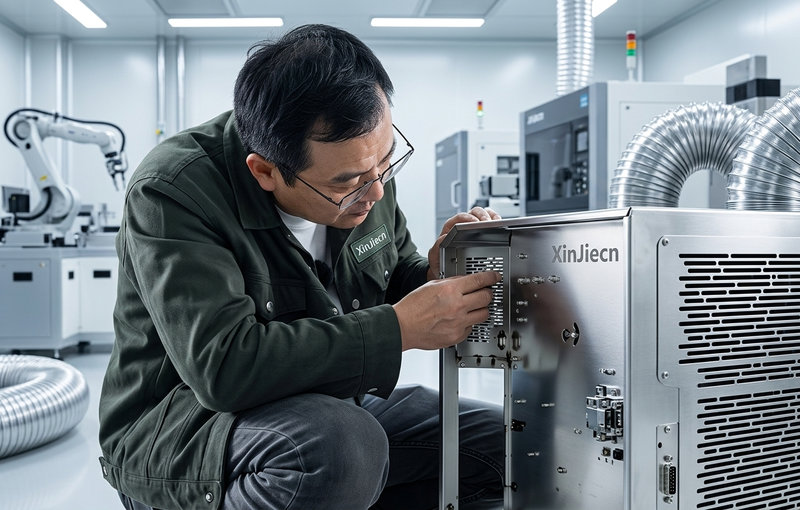
图2:XinJiecn 专业工程师现场严格检测半导体设备机箱的散热孔精度与接地导电性能。
一、 半导体机箱的三大“硬核”验货标准
- EMI屏蔽与接地电阻:小于 5 毫欧(mΩ) 半导体设备内部包含大量高频与高灵敏度电子元器件,对电磁干扰(EMI)极度敏感。机箱不仅要具备优秀的电磁屏蔽能力,接地电阻更必须控制在 < 5mΩ 以内,以确保静电与干扰信号瞬间导出,防范设备误动作。
- 表面平整度:0.2 毫米以内 大尺寸钣金件在加工与焊接过程中极易产生应力变形。中山鑫捷严格控制整板平整度在 ≤ 0.2mm 范围内,保证多模块装配时的无缝对接与外观极致质感。
- 散热孔位置公差:正负 0.1 毫米(±0.1mm) 散热模组的密集成孔不仅关乎风道效率,更关系到整体结构的刚度与电磁防护。散热孔阵列的位置公差控制在 ±0.1mm,方能满足高密度组件的精准匹配。
二、 高端钣金不靠“吹”,靠设备与经验双轮驱动
要实现上述毫米级乃至微米级的加工精度,离不开先进设备的硬件支撑与长期积淀的工艺经验:
- 激光切割精度控制:从源头下料即保障微米级别的几何公差,为后续弯折与组装奠定基础。
- 薄板满焊变形控制(精度 0.1mm 内):采用特殊的焊接夹具与热输入控制工艺,实现薄板满焊下变形量控制在 0.1mm 以内。
- 全程力控打磨(力控精度 0.2N):焊缝打磨阶段引入高精度力控系统,打磨力控制在 0.2N,既能完美平整焊缝,又绝不伤及基材厚度与平整度。
- 导电喷涂与表面处理:涂层必须在实现耐腐蚀与绝缘外观的同时,精准保留导电接地区域,确保喷涂后整体接地导电性零衰减。
三、 结语
从半导体设备到高端医疗与储能机柜,极致精密的钣金件无一不是在一次次严苛交付中淬炼出来的。中山鑫捷(XinJiecn)始终坚持以最先进的设备为基石、以丰富的工艺经验为保障,用心打造每一个符合高标准验货要求的精密钣金构件。