
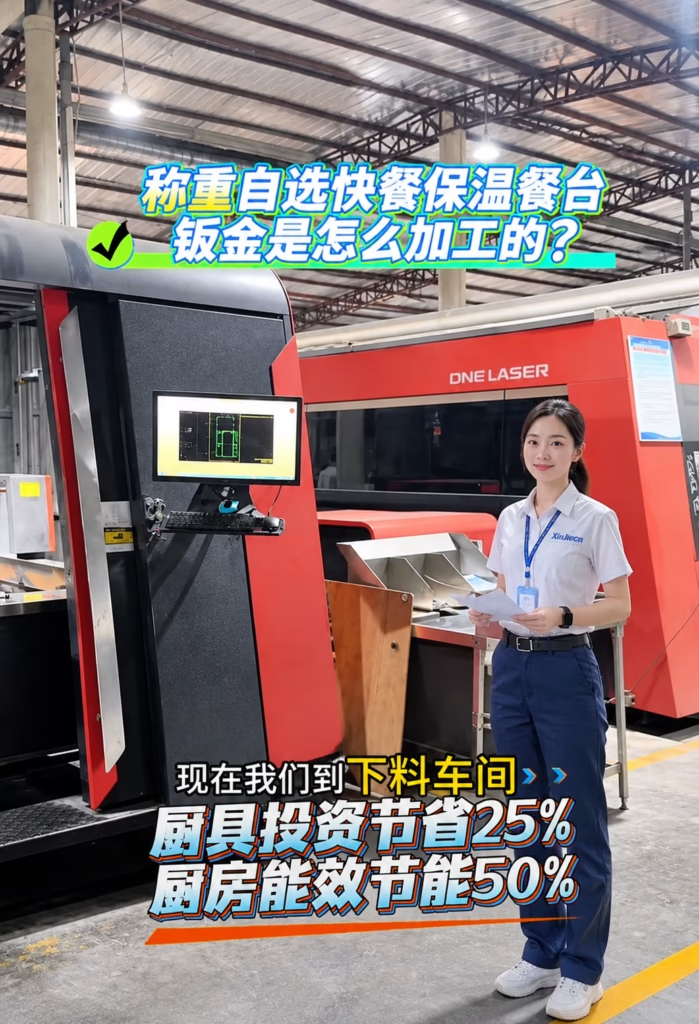
在现代智慧食堂、学校食堂、企业员工餐厅以及自助快餐门店中,称重自选快餐模式越来越受到关注。与传统固定套餐不同,称重自选快餐可以让消费者根据自己的需求选择菜品,按照实际重量结算,既方便消费者,也有利于餐饮经营者控制成本、提高出餐效率。
作为称重自选快餐设备的重要组成部分,称重自选快餐保温餐台不仅需要具备稳定的称重功能,还需要满足食品保温、结构承重、日常清洁和长期连续使用等要求。
一台看起来简单的保温餐台,实际上涉及钣金设计、板材加工、数控折弯、焊接、结构装配及细节处理等多个制造环节。
今天,我们结合钣金车间折弯现场实拍,聊一聊称重自选快餐保温餐台背后的钣金制造工艺,以及影响设备品质的几个关键细节。
一、称重自选快餐保温餐台,对钣金结构有什么要求?
称重自选快餐保温餐台与普通不锈钢餐桌不同,它不仅承担餐盘、菜品及操作过程中的载荷,还需要为称重系统、保温系统及相关电气组件提供稳定的安装空间。
从设备结构来看,通常需要重点考虑以下几个方面:
1. 台面结构需要具备足够的稳定性
餐台在日常使用过程中,工作人员需要频繁放置菜盘、补充菜品,消费者也会反复取餐。如果台面刚性不足,长期使用可能出现局部变形、晃动等问题。
因此,在结构设计阶段,需要结合台面跨度、板材厚度、折弯边高度以及内部加强结构进行综合考虑。
2. 称重区域需要考虑受力独立性
这是称重自选餐台区别于普通保温餐台的重要技术细节。
称重系统对外部干扰比较敏感。如果餐台结构设计不合理,出现台面与周边结构干涉、安装受力不均或外力传递等情况,就可能影响称重稳定性。
工程设计时,需要合理规划称重传感器安装位置、受力路径和活动间隙,避免非预期的结构接触影响称重结果。
3. 保温结构需要兼顾热效率与安全性
餐台的保温方式可以根据设备方案采用电加热、热水保温或其他形式。
不同保温方案对内部空间、隔热结构、排水设计及电气布局的要求并不完全相同。
特别是在钣金结构设计中,需要考虑热源与外壳之间的隔离、内部空间布局,以及长期热循环对材料和连接结构的影响。
4. 食品接触区域需要方便清洁
餐饮设备长期处于油污、水汽和高频清洁环境中。
因此,台面转角、折弯边、焊接位置和连接缝隙都需要合理设计,尽量减少容易藏污纳垢的结构死角。
这些细节直接影响设备后期的卫生维护和使用体验。
二、钣金折弯是保温餐台制造中的关键工序
(此处插入:钣金车间数控折弯现场实拍图片)
图片说明:中山市鑫捷金属有限公司钣金车间折弯加工现场,金属板材经过数控折弯设备加工,逐步形成设备所需的结构件。
在钣金加工过程中,激光切割主要解决板材轮廓、孔位及尺寸问题,而折弯工序则是将平面板材加工成立体结构的重要环节。
对于称重自选快餐保温餐台来说,外壳、侧板、底板、支撑结构及内部安装件,往往需要经过不同形式的折弯加工。
折弯看起来只是将板材压出一个角度,但真正要做好,需要综合考虑材料性能、板材厚度、模具参数和设备精度。
1. 折弯角度控制,不能只看机器设定值
不锈钢板材具有一定的弹性,折弯过程中受到压力后产生塑性变形,卸载后又会发生一定程度的回弹。
这意味着,折弯机设定的角度与最终成品角度可能存在差异。
经验丰富的折弯技工通常会结合材料牌号、板材厚度、模具V槽宽度及折弯半径进行参数调整。
对于要求装配精度较高的餐台结构件,不能简单依靠设备参数进行批量生产,还需要通过试折、角度检测和首件确认,确保加工尺寸符合图纸要求。
2. 折弯尺寸精度,直接影响后续装配
很多钣金产品在单个零件加工时看起来没有明显问题,但到了焊接和装配阶段,却发现孔位对不上、边缘不齐或者拼接间隙过大。
问题往往出现在前期折弯尺寸控制上。
例如,保温餐台的侧板、底板和安装支架需要按照一定的结构关系进行组合。如果折弯位置出现偏差,就可能影响整体尺寸和安装精度。
因此,钣金加工不能只关注单个折弯件是否成型,还要考虑多个零件组合之后的整体尺寸。
3. 折弯半径与材料厚度,需要合理匹配
不同厚度、不同材质的金属板,对折弯半径有不同要求。
如果折弯半径过小,可能增加外侧材料拉裂或表面损伤的风险;如果折弯参数不合理,也可能造成折弯位置变形。
尤其是不锈钢板材,在折弯加工中还需要考虑加工硬化、回弹以及表面保护等因素。
对于外观要求较高的餐饮设备钣金件,折弯过程中还应尽量避免模具压痕和不必要的表面划伤。
这也是为什么同样是不锈钢板材,不同加工厂做出来的产品,在边角整齐度、尺寸一致性和整体外观上会存在明显差异。
三、从一张金属板到设备结构件,制造过程有哪些讲究?
真正成熟的钣金制造,并不是单独依靠一台折弯机完成的,而是需要多个加工环节相互配合。
以称重自选快餐保温餐台相关钣金结构件为例,通常需要经过以下流程:
第一道工序:图纸拆解与工艺规划
在加工开始之前,需要根据产品三维结构和零件图纸,分析每个零件的材料、厚度、展开尺寸、折弯方向及装配关系。
特别是多道折弯结构,需要提前检查折弯顺序,避免后续加工时出现模具干涉。
合理的工艺规划,可以减少不必要的返工,提高材料利用率。
第二道工序:激光切割
根据展开图,将不锈钢板材进行激光切割,完成外形轮廓、安装孔和相关开口加工。
激光切割的优势在于加工灵活、尺寸控制方便,适合多品种、小批量以及非标钣金结构件生产。
切割完成后,还需要检查板材边缘是否存在毛刺、变形等情况,为下一步折弯做好准备。
第三道工序:数控折弯
这是本次车间实拍重点展示的加工环节。
操作人员根据零件图纸和工艺要求,选择匹配的上下模具,调整折弯参数,逐步完成各个折弯位置的成型。
对于尺寸较长或多道折弯的零件,还需要注意定位、支撑和折弯顺序。
实际生产中,经验不仅体现在机器操作上,更体现在对材料回弹、尺寸变化和装配关系的判断上。
第四道工序:焊接与结构连接
折弯完成的零件,需要根据结构要求进行焊接、铆接或螺栓连接。
焊接过程中需要注意热输入控制,避免局部受热过大导致结构变形。
对于餐饮设备外观件,焊缝处理同样重要。焊接完成后,应根据产品要求进行打磨、修整和表面处理。
第五道工序:尺寸检测与装配验证
加工完成后,需要对零件尺寸、折弯角度、孔位和整体平整度进行检查。
对于需要安装称重组件的结构件,还应重点检查安装基准和受力位置,确保装配空间符合设计要求。
如果是批量加工,还应做好首件确认和过程抽检,避免同一批次出现连续性尺寸偏差。
四、为什么同样是不锈钢钣金件,不同厂家做出来的品质不一样?
从实际加工经验来看,设备钣金件的品质差异,并不完全取决于板材价格或者设备品牌。
真正影响最终品质的,往往是材料、工艺、操作经验和质量控制之间的配合。
首先是材料选择。
不同不锈钢牌号在耐腐蚀性、成形性和焊接性能方面存在区别。304不锈钢具有较好的综合性能,常用于餐饮设备相关结构件,但具体选材仍应根据食品接触要求、使用环境及结构用途确定。
其次是折弯工艺。
同样厚度的板材,折弯角度、折弯半径、回弹补偿和定位方式都会影响最终尺寸。
对于复杂零件,前期工艺评估非常重要。
再次是焊接和表面处理。
钣金件即使切割和折弯尺寸准确,如果焊接后产生明显变形,或者表面打磨处理不到位,也会影响整体装配效果和外观质量。
最后是质量管理。
成熟的钣金加工企业,不应该只在成品交付前检查一次,而应该将质量控制贯穿于材料确认、切割、折弯、焊接和装配全过程。
这也是工业钣金加工中,制造经验真正体现价值的地方。
五、鑫捷金属:从钣金折弯到精密结构件加工
中山市鑫捷金属有限公司位于广东省中山市小榄镇,专注于钣金加工及金属结构件定制。
结合不同设备制造行业的配套需求,公司提供从图纸拆解、激光切割、数控折弯、焊接打磨到表面处理等相关加工服务。
在食品机械、包装机械、组合秤及输送设备等配套领域,设备结构件不仅需要满足基本尺寸要求,还需要兼顾结构强度、装配精度和长期使用稳定性。
对于称重自选快餐保温餐台这类产品,其钣金结构同样需要从实际使用场景出发,充分考虑台面承载、内部空间、称重组件安装和后期维护等因素。
鑫捷金属重视加工过程中的工艺配合与尺寸控制,可根据客户提供的图纸、样品及具体技术要求,开展非标钣金件加工与定制配套。
对于设备制造企业而言,选择钣金加工合作伙伴,不仅要看报价和交期,更应该关注供应商是否理解产品结构、是否具备工艺优化能力,以及能否稳定完成后续批量加工。
六、结语:一台设备的品质,往往藏在看不见的制造细节里
称重自选快餐保温餐台看起来是一台普通的餐饮设备,但从结构设计到最终成品,每个细节都离不开钣金制造工艺的支持。
从激光切割的尺寸精度,到数控折弯的角度控制,再到焊接变形控制和最终装配,每一道工序都会对产品的结构品质产生影响。
尤其是在设备长期、高频率使用的环境下,钣金件的加工精度和结构合理性,更能体现一家制造企业的技术积累。
中山市鑫捷金属有限公司持续专注钣金加工、精密折弯及非标金属结构件定制,为设备制造企业提供可靠的钣金加工配套服务。
如果您有称重自选餐台、食品机械、自动化设备或其他不锈钢钣金结构件的加工需求,欢迎访问鑫捷金属官方网站:
支持来图来样加工,欢迎交流钣金结构设计与加工工艺。