
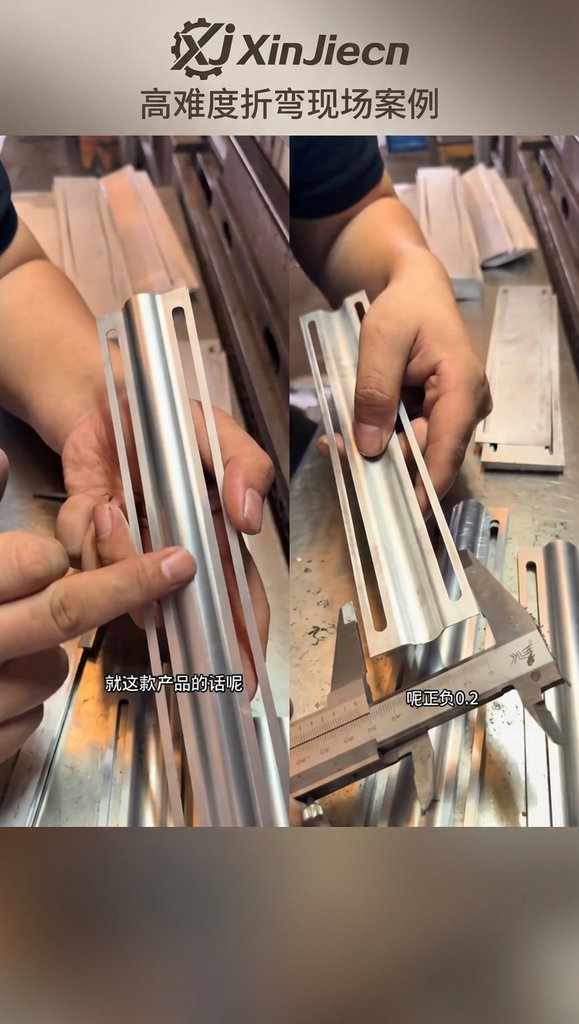
客户提出严苛要求:产品内R为R7.5,外表面必须无痕折弯,宽度50mm精度±0.2mm,高度7mm精度±0.2mm,整件需要折弯20多刀。普通钣金厂往往望而却步,但中山鑫捷凭借成熟的高端工艺,完全可以稳定满足并实现批量交付。客户不在意价格、乐意付款,正是高端精密钣金发挥价值的最佳场景。本文将详细拆解技术难点、中山鑫捷解决方案、实际可行性与核心优势,帮助读者真正看懂什么是中山鑫捷高端钣金。一、产品核心要求与技术难点分析这件产品看似简单的通道型材(从实际测量图片可见带长槽结构),却集中了多项高难度工艺挑战:
- 内R7.5与外表面无痕的矛盾:传统单刀折弯或窄下模极易在外表面留下明显压痕。R角越大,受力越集中,回弹控制越难。
- 20多刀折弯的累积误差:每折一刀都会产生微小回弹、定位偏差与材料内应力。刀次越多,宽度50mm与高度7mm的±0.2mm公差越容易超差。
- 薄壁或铝材的变形风险:高度仅7mm的结构在多折后极易扭曲,对模具匹配与补偿精度要求极高。
- 批量一致性要求:客户需要的不是单件样板,而是稳定可量产的精度与外观。
这些要求直接考验工厂的模具选型、数控编程、回弹补偿与全流程质控能力。二、中山鑫捷核心解决方案:步进式无痕折弯工艺中山鑫捷采用**“以折代圆”步进式多刀折弯(Incremental Bending)**技术,结合专用无压痕模具与数字化补偿,系统解决上述难点。1. 无痕折弯实现方法
根据R7.5内圆角需求,选用合适开口下模,增大接触面积,分散压力点。配合专用无痕模具或保护工艺,从源头避免外表面压痕,而非依赖后期抛光掩盖。最终外表面可达到肉眼几乎无痕的效果。2. 20多刀精密控制
使用进口数控折弯中心(AMADA折弯设备),按预设步进角度与位移量逐刀折弯。实时回弹补偿确保最终内R接近理论值7.5,同时严格控制宽度50mm与高度7mm的±0.2mm公差。3. 全流程精度闭环
- 激光下料精度控制在±0.1mm级
- 折弯过程关键尺寸抽检(卡尺+三坐标)
- 材料光谱检测 + 首件检验 + 过程巡检 + 出货终检
- ISO9001质量管理体系全程可追溯
4. 提前DFM可制造性评估
图纸一到,工艺工程师团队先评估干涉、公差累积与变形风险,提前优化参数,降低返工成本。这套工艺的最大优势是不开昂贵圆弧专用模,灵活调整R角,同时兼顾外观、精度与成本效率。客户愿意为品质买单时,资源可充分投入模具优化与老师傅经验沉淀。三、现实技术可行性结论:完全可实现结合产品图片(卡尺测量关键尺寸、通道型材结构)与中山鑫捷现有设备与经验,结论明确:
- R7.5内圆角 + 外表面无痕:已通过步进折弯多次验证。
- 宽度50mm ±0.2mm、高度7mm ±0.2mm:数控补偿 + 闭环检测可稳定达标。
- 20多刀折弯:高端折弯中心编程能力完全支持。
- 材料适应性:铝合金、不锈钢、冷轧板等均可处理。
中山鑫捷长期服务组合秤料斗、精密机架、食品机械外壳、自动化结构件等客户,已积累大量类似多刀无痕圆弧折弯案例。样件打样验证后即可进入稳定量产。四、什么是真正的中山鑫捷高端钣金?真正的高端钣金不是简单“切弯焊”,而是以下核心能力的综合体现:
- 工艺深度:把“以折代圆”“无压痕折弯”做成可复制的标准工艺卡。
- 精度闭环:从±0.1mm下料到±0.2mm终检,数字化与经验双保险。
- 非标高接受度:复杂多刀次、严公差、高外观要求主动承接并优化。
- 一站式落地:激光切割、数控折弯、焊接、表面处理、组装全流程可控。
- 国际标准背书:ISO9001认证,产品稳定出口欧美,材料可溯源。
作为国家级专精特新“小巨人”企业,中山鑫捷深耕精密钣金二十余年,服务食品机械、新能源、自动化设备等上百家客户。车间配备高功率激光与进口折弯中心,老师傅平均经验5年以上,确保复杂工艺一致性。五、常见问题FAQQ1:无痕折弯会增加多少成本?
客户不在意价格时,我们优先保证外观与精度。步进折弯相比开专用模反而更灵活经济。Q2:20多刀会不会导致变形?
通过分步补偿与过程检测,变形可控。关键在于模具匹配与编程精度。Q3:能否提供样件验证?
可以。先打样确认R角、无痕效果与公差,再量产。Q4:适合哪些行业?
精密机架、食品级设备、自动化结构件、铝合金型材、不锈钢外壳等。六、总结:中山鑫捷让复杂钣金需求变成可靠交付R7.5内圆角、外表面无痕、20多刀折弯、±0.2mm公差——这些看似苛刻的要求,在中山鑫捷已成为可稳定实现的标准能力。真正的高端钣金,是用成熟工艺把客户的严苛图纸变成一致、可靠、可量产的产品。如果你也有类似高难度钣金需求,欢迎直接提供图纸或样品。中山鑫捷工艺工程师团队将第一时间进行可行性评估,并用技术把想法落地。中山鑫捷高端钣金——让精密成为习惯,让复杂变得简单。