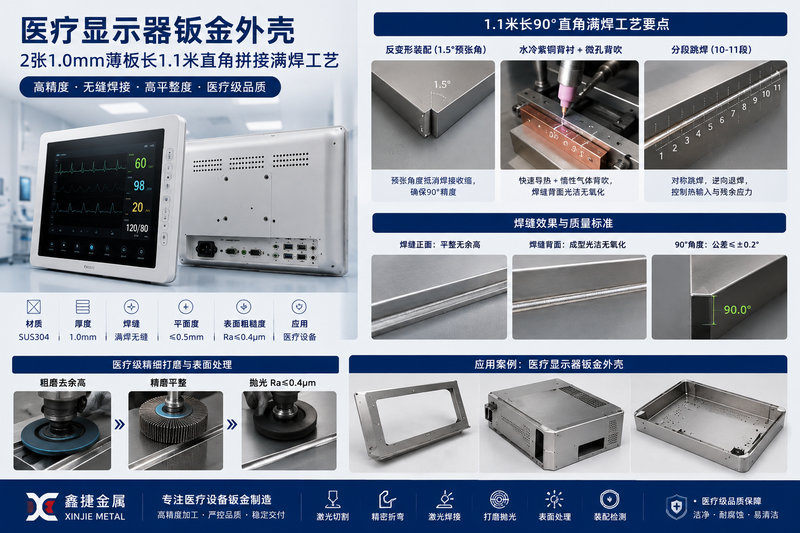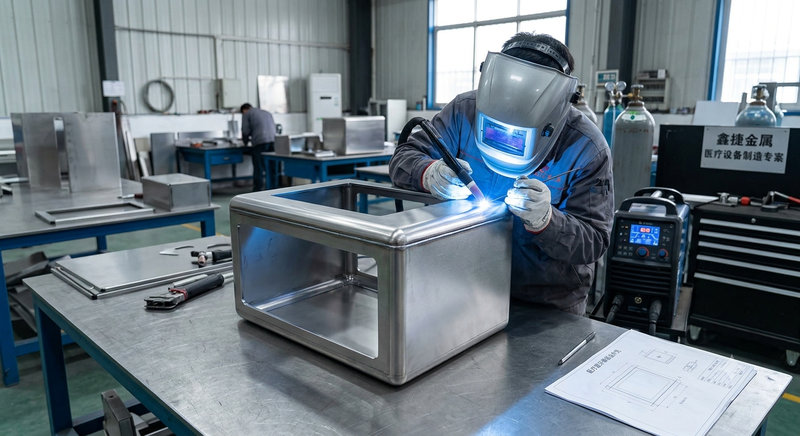
1.0mm薄板进行1.1米长距离90°直角满焊是钣金加工中最易发生热变形与烧穿的极端工况。医疗显示器外壳对外观平整度(平面度小于等于0.5mm)、无缝卫生等级(无气孔、无咬边、表面粗糙度Ra小于等于0.4微米)及尺寸公差(对角线公差小于等于0.5mm)要求极高,控制热输入与残余应力是保证品质的核心。
中山鑫捷金属长期为多家上市公司稳定配套医疗显示器钣金外壳,在实操中总结出一套兼顾极低热输入、零缺陷致密度与超高平面度的独特工艺体系。
一、 理论基础与热应力控制机理
- 焊接线能量控制理论薄板焊接的热输入决定了熔池大小与热影响区(HAZ)宽度。对于1.0mm薄板,临界失稳应力极低,线能量必须严格限制在极其狭窄的窗口内(通常TIG焊线能量需控制在 60 J/mm 以内)。
- 1.1米长焊缝的屈曲失稳当焊缝沿1.1米纵向冷却收缩时,焊缝区受拉应力,而相邻的母材区域受压应力。由于1.0mm薄板的抗弯刚度与其厚度的三次方成正比,当纵向压应力超过薄板的临界屈曲应力时,板面就会发生不可逆的波浪状翘曲变形。
- 90°角接头的横向收缩与角变形外角接头在熔池凝固时,横向收缩力会拉动两侧板材,导致90°夹角向内收缩成锐角(通常收缩 1° 至 2.5°)。
二、 鑫捷特色“三位一体”工装装配与反变形控制
普通的刚性夹具往往只堵不疏,焊接应力锁在板材内部,撤去夹具后板材瞬间弹开变形。鑫捷采用动态热应力释放与预应力补偿技术:
- 下料与组对公差:1100mm长边切口必须采用高精度激光切割,直线度误差控制在正负0.08mm以内,严禁使用机械剪板机产生的带毛刺或塌角边沿。组对间隙达到零间隙(无缝贴合)或最大间隙不超过0.1mm。
- 反向角度预应力补偿(1.5°预张角):通过专用90°气动组合胎具,在装配时利用微米级顶针将两侧1.0mm板材向外预张 1.2° 至 1.5°。焊缝凝固收缩时,产生的横向拉应力刚好将角度拉回绝对 90°(公差控制在正负0.2°以内)。
- 组合式水冷紫铜背衬与微孔背吹:内角采用全长1.1米的定制紫铜(C11000)导热垫板(铜导热系数约为钢的8-10倍,能瞬间抽走多余热量),内部嵌入高频水冷循环通道,熔池热量在0.3秒内快速导出。铜垫板中心开有 0.8mm × 3.0mm 的气槽,提供 99.999% 高纯氩气微压背吹,确保背面不氧化、无渣滓,达到医疗级无缝卫生标准。
- 渐进式气动压条分段固定:采用气动多点独立压指,沿1.1米边缘每隔 50mm 施加均匀压紧力(0.25 MPa,压紧力不低于 1.5 kN/m),既防止薄板在弧光下发生局部翘曲,又保留了纵向微量平移伸缩的空间。
三、 核心焊接工艺与推荐参数
针对医疗显示器外壳的高外观要求,推荐使用自动化脉冲激光摆动焊(Wobble Laser Welding)或高频微脉冲冷焊(Cold TIG)。
| 工艺参数项目 | 高频脉冲TIG焊(微针/冷焊模式) | 摆动激光焊接(Wobble Laser) |
| 热源形式 | 钨极电弧 (1.6mm 镧钨极,顶角20°-30°) | 1080nm 光纤激光 |
| 保护气体 | 99.999% 纯氩,流量 8-10 L/min | 99.999% 纯氩/氮(或加15%氦气),流量 15-20 L/min |
| 峰值电流 / 激光功率 | 38 A – 45 A | 350 W – 450 W (脉冲调制,占空比 35%) |
| 基值电流 / 占空比 | 10 A – 12 A / 占空比 30% | 脉冲调制,占空比 40% |
| 脉冲 / 摆动频率 | 150 Hz – 200 Hz | 摆动频率 120 Hz,摆幅 1.0mm – 1.2mm |
| 焊接速度 | 280 – 360 mm/min | 850 – 1000 mm/min |
| 填充焊丝 | 0.8mm ER308L / 优先选择无丝自熔 | 0.8mm 自动送丝(间隙大于0.1mm时) |
四、 1.1米焊缝“分段退焊”实操步骤
- 装配预定位与反变形调整:将两块1.0mm板材放入夹具,预留 1.2° 至 1.5° 的外张反变形角,抵消焊接后的角度收缩。
- 高密度定位点焊(打点固化):从1.1米长焊缝的中点向两侧延伸进行定位点焊,点焊间距 25mm 至 30mm,点焊时间控制在 0.08 秒至 0.15 秒,形成微小圆形熔池(熔核直径 0.8mm,高出母材不超过 0.1mm),确保点焊无高耸突起。
- 划分分段区(10-11等分):将1100mm长焊缝等分为 10 至 11 段(每段约 100mm 至 110mm)。分段焊接可打破连续热积累,防止热拉伸应力叠加。前一段焊接完成后,待温度降至 60℃ 以下再进行下一段。
- 实施“对称跳焊”与“逆向退焊”:依次焊接编号段:先焊最外侧两端(第1段与第10段),再焊正中心(第5段)。枪头运行方向与总体推进方向相反(从段尾向段头逆向退焊),彻底打碎连续应力链。
- 收弧与熄弧保护:每段收弧处必须开启电流/能量斜降衰减功能(衰减时间 2.0 秒至 2.5 秒),填满弧坑,防止在医疗壳体角部留下微观缩孔与热裂纹。熄弧后喷嘴滞留 3 至 5 秒进行高纯氩气保护。
五、 医疗级精细打磨与“应力消融”平整度恢复
医疗设备外壳需进行高要求的静电粉末喷涂或哑光拉丝,焊缝研磨是检验工艺功底的最终关卡。
- 三级梯度研磨法
- 粗磨去余高:采用 240# 3M 柔性陶瓷砂盘,以与焊缝成 30° 至 45° 夹角的方向轻磨,控制转速小于 4500 RPM,杜绝局部过热引发的二次波浪变形。
- 精磨平整:换用 240# / 400# 尼龙纤维轮进行修锐与无痕平整,使接头 R 角圆滑过渡(R0.5mm – R0.8mm)。
- 抛光:表面粗糙度达到 Ra 小于等于 0.4微米,喷涂后完全隐形,无显影线。
- 残余应力消融(气动微锤敲击)打磨完成后,将工件置于高精度气动校平平台上,使用气动微锤沿着焊缝热影响区进行高频轻微叩击。这一工序使焊缝区产生微量塑性延伸,抵消了焊接过程中的纵向拉应力,使 1.1米长边的平面度最终稳稳控制在 0.5mm 以内(远超行业 1.0mm 的标准)。
六、 医疗显示器钣金质量缺陷诊断与现场纠偏
| 现场缺陷现象 | 根源技术分析 | 鑫捷工艺应对及预防标准 |
| 1.1米边沿呈波浪状翘曲 | 线能量过高,纵向压应力超标 | 1. 立即增加紫铜压条压力; 2. 下调焊接电流 3-5A 或提高速度(850mm/min以上); 3. 缩短分段长度至 50-70mm。 |
| 90°夹角小于88°(过收缩) | 焊缝横向收缩力超预期 | 1. 焊前反变形角加大至 2.0°; 2. 内部增加刚性支撑角码; 3. 磨浅焊缝缝深,减少金属堆积量。 |
| 焊缝中间出现微小穿孔(烧穿) | 下料间隙过大或弧长拉长 | 1. 严格剔除间隙大于 0.15mm 的下料件; 2. 压低弧长至 1.0mm 以内; 3. 增加脉冲频率至 250Hz 压缩电弧。 |
| 喷涂烘烤(200℃)后板面起鼓 | 内部残余应力在高温下释放 | 增加焊后气动微锤应力消融工序,出厂前进行 120℃ 热应力预释放检验。 |
如果您需要进一步了解鑫捷针对医疗显示器钣金的详细技术方案或合作流程:
获取医疗显示器钣金DFM可制造性设计评估清单?
了解鑫捷针对高要求外壳的喷涂前表面处理工艺?
医疗显示器钣金DFM可制造性设计评估清单 →
(综合钣金DFM通用规范 + 医疗设备外壳特殊要求整理,适用于医疗显示器机壳/框架等) → 材料与厚度 →
选用标准可用板材(冷轧钢SPCC、镀锌SECC、SUS304/316等),厚度为市场常见规格 →
材料需满足医疗环境耐腐蚀、耐消毒剂要求,必要时提供材质报告 → 折弯与成型 →
最小弯曲半径 ≥ 材料厚度 →
孔到折弯线距离 ≥ 2×厚度 + 弯曲半径 →
避免过深封闭腔或无法一次成型的复杂曲面 →
折弯角度公差控制在合理范围(如±0.5°),考虑回弹补偿 → 孔与开孔 →
孔到边缘距离 ≥ 2×材料厚度 →
孔间距、孔径符合冲压/激光加工能力,避免过小孔导致断针或变形 →
开孔边距、折弯避让充足,防止装配干涉 →
锐角、毛刺需可打磨处理,医疗产品禁止锐边伤人 → 焊接与连接 →
焊缝位置避开可视面或可打磨成镜面/平整 →
压铆/拉铆孔位100%通止规可检,扭矩可验证 →
避免过深盲孔或特殊刀具才能加工的内部特征 → 公差与装配 →
关键尺寸链、配合公差合理,非功能面适当放宽 →
公差累积可控,便于量产装配 →
预留装配/维修空间,便于后期拆装 → 表面与外观 →
表面粗糙度、可视面等级明确(医疗常要求易清洁、无死角) →
喷涂/粉末涂层附着力目标达0级,耐盐雾、耐消毒剂 →
焊缝打磨区、标签粘贴位纳入清洁验证范围 → 洁净与合规 →
结构便于清洁验证(高频接触面、喷涂面) →
符合医疗外壳洁净包装、追溯要求 →
DFM评审时同步评估量产节拍、首件确认、清洁验证闸门 → 其他 →
展开图可高效排样,减少废料 →
避免特殊工艺或非标刀具 →
工艺工程师参与早期DFA/DFM分析,提前识别干涉与瓶颈 →